欢迎访问
东莞市霖钢包装机械设备有限公司
官网,公司专注分切机、复卷机、胶带分条机等分条卷取设备生产定制
189-3850-7968 / 189-3857-3968

文章出处:常见问题责任编辑:东莞市霖钢包装机械设备有限公司 发表时间:2026-01-28
一、高频故障点与快速排查指南
1、夹头未夹紧或夹持异常
现象:卷材无法正常送入或分切,机器报警。
排查:检查面板夹头按钮是否正常工作;查看人机界面报警信息;重点检查摇臂传感器和顶针传感器是否正常亮起。
2、伺服与变频器报警
现象:设备运动异常、抖动或停机。
排查:查看伺服驱动器或变频器上的报警代码,根据代码手册定位具体原因(如过载、过压、编码器故障)。
3、上电后摆角无法归位
现象:上电后摆角电机单向转动直至报警。
排查:检查摆角传感器信号线路是否断路或接触不良;确认传感器感应位置是否偏移;必要时更换传感器。
4、切割精度不足
现象:分切宽度不一致,尺寸超差。
排查:检查工作台面是否平整;确认刀具安装是否牢固无松动;检查传动系统(如丝杠、导轨)是否存在磨损间隙。
5、刀具或主轴问题
现象:切割面有毛刺、波浪纹,或出现异常噪音。
排查:检查刀具安装是否到位、刀片是否磨损或损坏;检查主轴轴承是否磨损导致跳动。
6、控制系统或传感器故障
现象:自动化功能失灵,如自动换卷、自动接料不工作。
排查:检查相关传感器信号是否正常传输;查看控制器程序是否有错误;排查电气线路老化或短路。
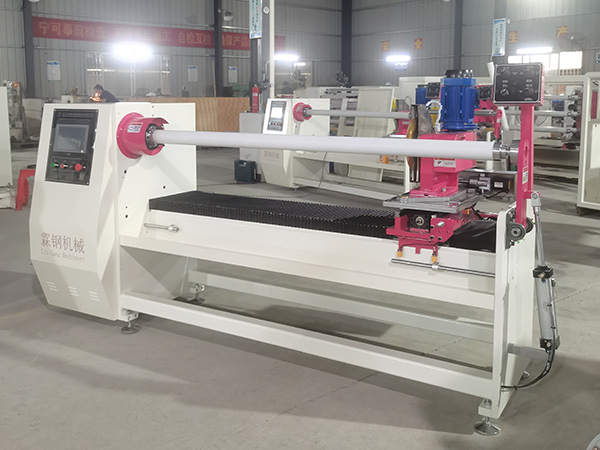
二、针对性维护建议(针对高频使用场景)
刀具磨损监测:建立定期检查制度,通过目测或精度检测判断磨损;考虑使用带刀具寿命管理功能的机型。
张力控制系统维护:定期清洁和校准张力传感器(如磁粉制动器);检查气路是否漏气(如为气动张力)。
多材料适应性调整:为常用材料建立参数配方库(如张力、速度、刀具类型),快速切换。
三、降低停机率与人工成本的策略
预防性维护:制定计划,定期保养关键部件(如润滑、校准、更换易损件)。
操作员培训:确保操作员能处理常见报警和基础故障。
备件管理:储备关键易损件(如传感器、保险丝、常用刀具)。
数据记录:记录报警信息和处理过程,分析高频故障点进行针对性改进。

